L’alluminio estruso è uno di quei materiali che tengono silenziosamente insieme la vita moderna. Forma i telai delle finestre intorno alle nostre case, i binari di montaggio dietro i pannelli solari, le parti leggere all’interno dei veicoli elettrici e la struttura pulita delle linee di produzione automatizzate. In Huilv produciamo ogni giorno profili in alluminio architettonici, fotovoltaici e industriali e la storia di base di come viene realizzato l'alluminio estruso è allo stesso tempo pratica e affascinante.
In termini semplici, l’estrusione è un processo di modellatura. Una billetta di alluminio riscaldata viene spinta attraverso una matrice di acciaio con un'apertura tagliata con cura. La trafila conferisce al metallo la sua forma in sezione trasversale, proprio come spremere l'impasto attraverso un ugello sagomato. Il resto del processo riguarda il controllo della temperatura, della pressione, della velocità, del raffreddamento e del trattamento termico in modo che il profilo finale sia diritto, resistente e dimensionalmente accurato.
L'alluminio estruso è un tratto continuo di alluminio che è stato forzato attraverso un'apertura dello stampo per creare un profilo a sezione trasversale fisso. Tale profilo può essere una semplice barra piena, una forma semi-cava o un tubo cavo complesso con nervature interne. Le leghe per estrusione comuni includono 6063, 6061 e 6005A. Tra questi, Alluminio 6063-T5 è ampiamente utilizzato per profili architettonici e per uso generale perché offre un buon equilibrio tra formabilità, resistenza alla corrosione e finitura superficiale.
La fustella è il cuore del processo. Di solito è realizzato in acciaio per utensili H13 e lavorato con la forma esatta del profilo. Per i profili cavi, la matrice può includere un mandrino o un design a oblò che consente al metallo di fluire attorno al nucleo e quindi saldarsi nuovamente insieme sotto pressione. La qualità della matrice, il suo trattamento termico e la sua manutenzione influiscono tutti sulla qualità della superficie e sulla consistenza dimensionale dell'estrusione finita.
Ogni buona estrusione inizia prima della pressa. La materia prima è una billetta di alluminio, ovvero un tronco fuso di una lega specifica. La lega viene scelta per l'applicazione finale. Il profilo di una finestra potrebbe necessitare di un'eccellente finitura superficiale e resistenza agli agenti atmosferici, mentre un vano batteria o un crash box potrebbero richiedere maggiore resistenza e assorbimento di energia. La billetta viene tagliata alla lunghezza corretta, ispezionata per individuare eventuali difetti superficiali e talvolta omogeneizzata per migliorare la struttura interna e il comportamento di estrusione.
La pulizia è importante. Se la billetta contiene contaminanti, ossidi o umidità, tali problemi possono manifestarsi successivamente come bolle, striature o sezioni deboli. Gli estrusori esperti considerano la preparazione della billetta come il primo punto di controllo della qualità, non come un passaggio di routine.
La billetta viene riscaldata in un forno a induzione o in un forno a gas a una temperatura che rende l'alluminio abbastanza morbido da fluire ma non così caldo da sciogliersi o danneggiarsi. Per molte leghe 6xxx, la temperatura della billetta è generalmente compresa tra 450 e 500 gradi Celsius. L'intervallo esatto dipende dalla lega, dalla forma del profilo e dalla configurazione della pressa.
Anche lo stampo è preriscaldato. Uno stampo freddo raffredderebbe l'alluminio al momento del contatto, rendendo il flusso del metallo irregolare e aumentando il rischio di difetti superficiali o danni allo stampo. Il preriscaldamento aiuta il metallo a muoversi agevolmente attraverso le aree dei cuscinetti e supporta una velocità di estrusione stabile.
Una volta che la billetta raggiunge la temperatura corretta, viene caricata nel contenitore di estrusione. Un pistone idraulico esercita pressione attraverso un blocco fittizio, spingendo l'alluminio contro lo stampo. Il metallo viene forzato attraverso l'apertura della matrice ed emerge come un profilo continuo. La capacità della pressa può variare da poche centinaia di tonnellate a diverse migliaia di tonnellate, a seconda delle dimensioni e della complessità del profilo.
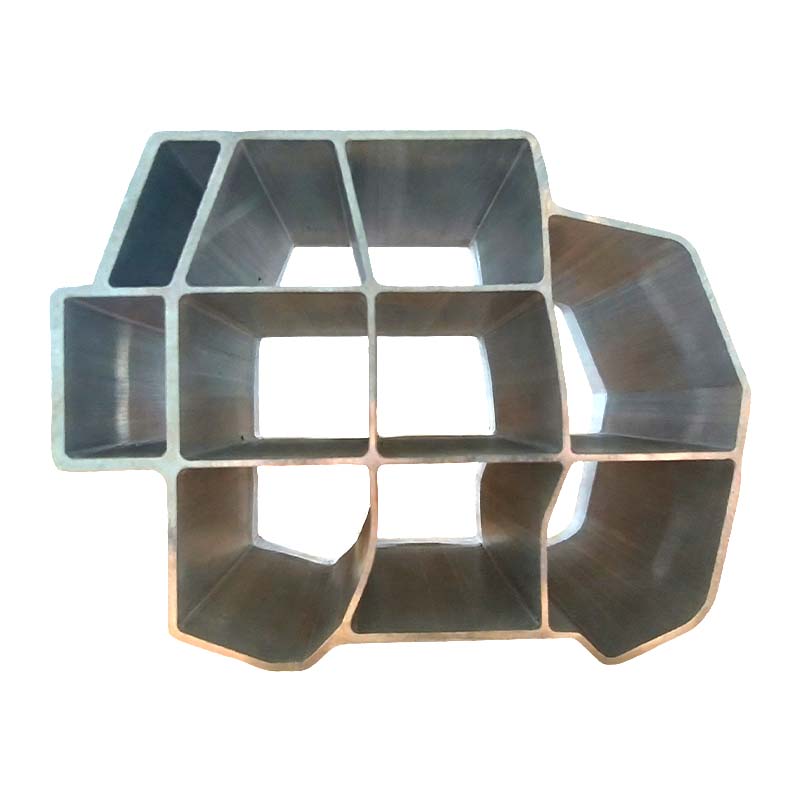
I profili solidi sono relativamente semplici, ma i profili cavi richiedono progettazioni di matrici più avanzate. In uno stampo ad oblò, il metallo si divide in diversi flussi, scorre attorno al mandrino e poi si ricongiunge in una camera di saldatura prima di uscire dallo stampo. Se temperatura, pressione e velocità non sono bilanciate, i cordoni di saldatura potrebbero non essere sufficientemente resistenti o potrebbero diventare visibili dopo l'anodizzazione. Questo è il motivo per cui l’estrusione viene spesso descritta sia come processo meccanico che metallurgico.
Quando il profilo esce dalla trafila è ancora caldo e morbido. Il raffreddamento inizia immediatamente. Alcune leghe vengono raffreddate all'aria, mentre altre richiedono acqua nebulizzata o raffreddamento a spruzzo. Per le leghe trattabili termicamente, la velocità di raffreddamento è fondamentale perché influenza la microstruttura e, infine, le proprietà meccaniche. Questa fase è talvolta chiamata tempra in pressa quando il raffreddamento viene effettuato proprio all'uscita della pressa.
Se il raffreddamento è troppo lento, la lega potrebbe non raggiungere la sua piena resistenza potenziale. Se è troppo veloce o irregolare, il profilo potrebbe distorcersi, rompersi o sviluppare tensioni interne indesiderate. L'obiettivo è un raffreddamento controllato che preservi la forma mentre prepara il metallo all'invecchiamento.
Dopo il raffreddamento, l'estrusione viene tirata o allungata leggermente. Lo stretching può sembrare semplice, ma è un importante passo correttivo. Aiuta a raddrizzare il profilo, alleviare lo stress interno e migliorare la stabilità dimensionale. L'entità dell'allungamento è solitamente piccola, spesso intorno all'1-3%, ma deve essere adattata alla forma della lega e del profilo.
Il profilo teso viene quindi tagliato a pezzetti grezzi. Una sega può tagliarlo in sezioni gestibili per ulteriori lavorazioni, come invecchiamento, finitura, lavorazione o assemblaggio. A questo punto il profilo ha la sua forma base, ma non ha ancora raggiunto la sua tempra o condizione superficiale finale.
Per molti prodotti in alluminio estruso, la fase successiva è l’invecchiamento artificiale. I profili vengono posti in un forno di stagionatura e mantenuti a temperatura controllata per un tempo determinato. Un ciclo tipico per alcune leghe 6xxx potrebbe essere di circa 350 gradi Fahrenheit per 10-12 ore, sebbene i parametri esatti dipendano dalla lega e dallo stato desiderato.
Durante l'invecchiamento, all'interno dell'alluminio avvengono cambiamenti metallurgici. Gli elementi leganti formano precipitati fini che rafforzano il metallo senza distruggerne la duttilità. È così che il materiale raggiunge stati come T5 o T6. La differenza tra un profilo morbido e uno resistente e durevole spesso dipende da questo ciclo del forno attentamente controllato.
Una volta che il profilo ha la giusta tempra, può essere rifinito e fabbricato. Le finiture comuni includono anodizzazione, verniciatura a polvere, verniciatura e spazzolatura meccanica. L'anodizzazione crea uno strato protettivo di ossido e può aggiungere colore o un aspetto metallico. La verniciatura a polvere fornisce una superficie durevole e resistente agli agenti atmosferici per applicazioni architettoniche ed esterne.
La fabbricazione può comportare il taglio alla lunghezza finale, la lavorazione CNC, la foratura, la piegatura, la fresatura, la maschiatura e l'assemblaggio. Alcuni profili diventano sistemi di porte e finestre pronti per il montaggio. Altri diventano telai di pannelli solari, componenti automobilistici o telai di macchine industriali. Il processo di estrusione crea la forma, ma la finitura e la fabbricazione la trasformano in un prodotto utilizzabile.
Il controllo qualità non avviene solo alla fine. Funziona attraverso l'intero flusso di lavoro. La billetta viene controllata per quanto riguarda la lega e le condizioni della superficie. Le temperature del forno e le velocità di estrusione vengono monitorate. Il profilo viene ispezionato per dimensioni, rettilineità, torsione, difetti superficiali e spessore della parete. Dopo l'invecchiamento, i campioni possono essere testati per la durezza e le proprietà meccaniche. Infine, il profilo finito viene nuovamente controllato prima dell'imballaggio o dell'assemblaggio.
Importante è anche la tracciabilità. Se in seguito un cliente chiede informazioni su un lotto, un produttore esperto dovrebbe essere in grado di ricollegare il profilo finito al lotto di billette, al ciclo di estrusione e al ciclo di trattamento termico. Questa disciplina è ciò che separa una produzione costante da buoni risultati occasionali.
| Palcoscenico | Azione principale | Perché è importante |
|---|---|---|
| Preparazione della billetta | Selezionare la lega, tagliare, ispezionare e pulire la billetta | Previene la contaminazione e supporta un flusso di metallo costante |
| Riscaldamento | Riscaldare la billetta e morire alla temperatura corretta | Rende l'alluminio sufficientemente morbido da poter essere estruso senza sciogliersi |
| Estrusione | Spingere la billetta attraverso lo stampo ad alta pressione | Crea la forma del profilo della sezione trasversale |
| Raffreddamento e tempra | Controllare il raffreddamento mentre il profilo lascia lo stampo | Influisce sulla microstruttura, sulla resistenza e sulla distorsione |
| Allungamento e taglio | Raddrizzare, alleviare lo stress e tagliare a misura | Migliora la rettilineità e la stabilità dimensionale |
| Invecchiamento | Profili termici in un forno di invecchiamento | Sviluppa T5, T6 o altri caratteri richiesti |
| Finitura e fabbricazione | Anodizzare, rivestire, lavorare a macchina, piegare e assemblare | Trasforma il profilo in un prodotto finito e utilizzabile |
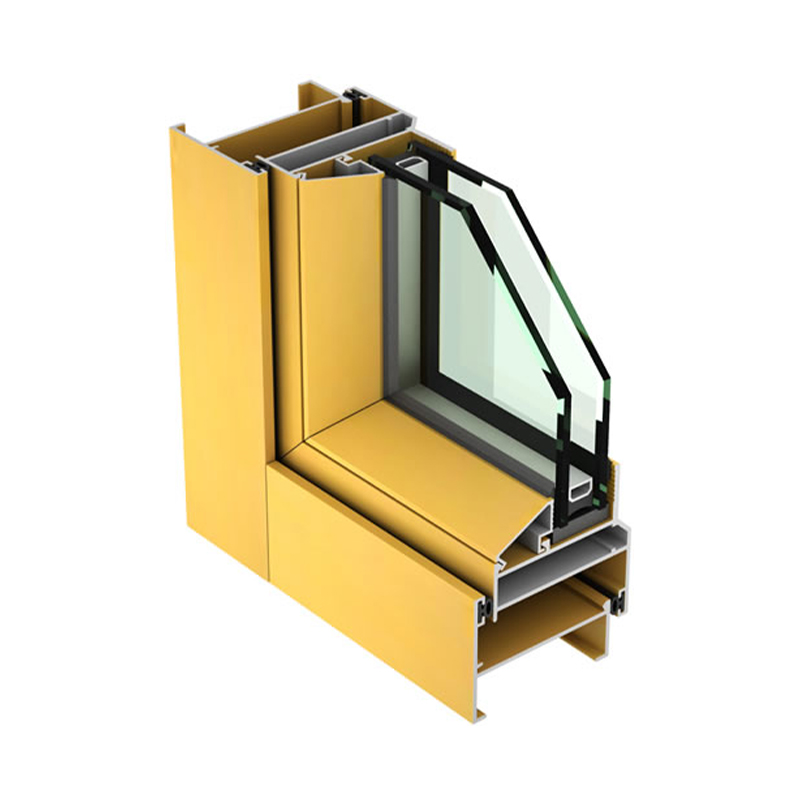
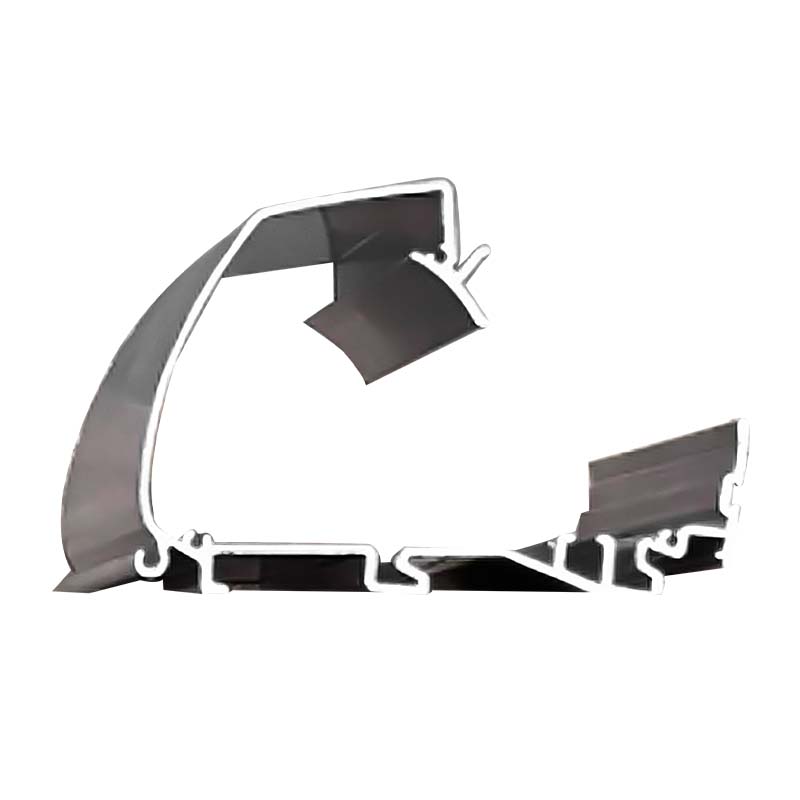
I profili architettonici sono tra i prodotti in alluminio estruso più familiari. Diventano infissi, telai di porte, sistemi di facciate continue, parasole, ringhiere per balconi e sistemi di persiane. Questi profili necessitano di superfici lisce, dimensioni precise e resistenza agli agenti atmosferici affidabile. Prodotti come profili di finestre a battente non termiche mostrare come l'estrusione supporti sia la funzione che l'aspetto degli edifici.
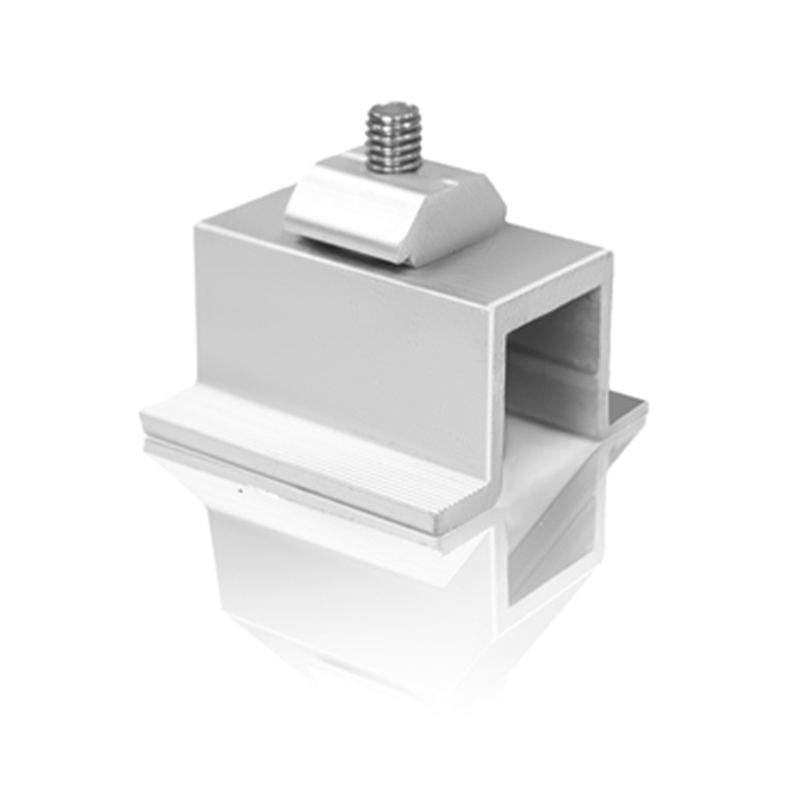
Nel settore fotovoltaico, l'alluminio estruso viene utilizzato per i telai dei pannelli solari e le staffe di montaggio. Questi profili devono gestire l'esposizione esterna, i carichi del vento e le variazioni di temperatura mantenendo i moduli solari sicuri per anni. Un telaio ben progettato è leggero, robusto e resistente alla corrosione.
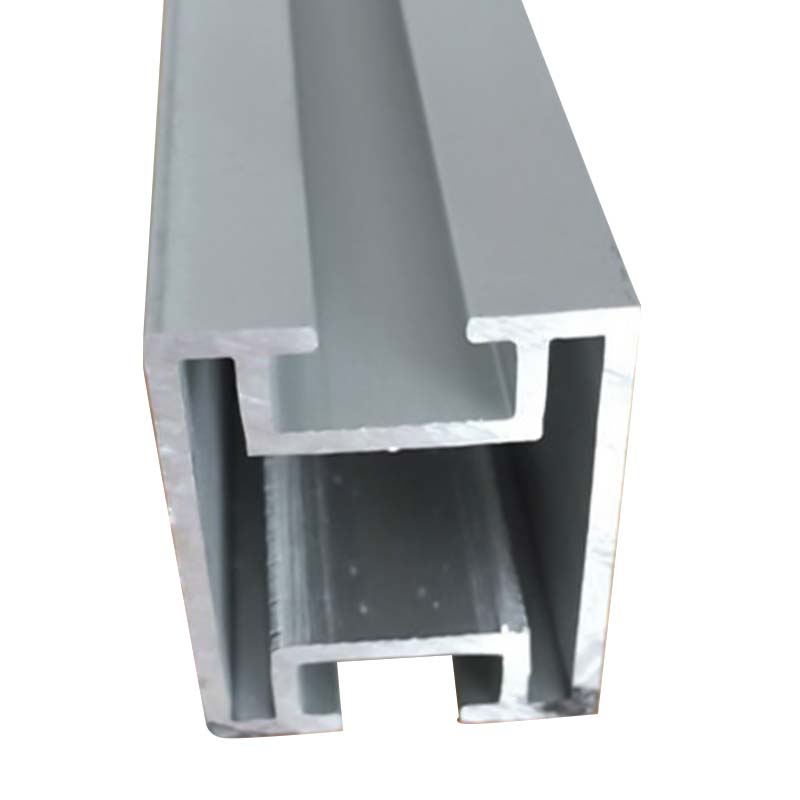 Profili telaio pannelli solari in alluminio per moduli fotovoltaici Profili in alluminio leggeri e resistenti alla corrosione per telai di pannelli solari e staffe di montaggio, adatti per installazioni fotovoltaiche esterne che richiedono una protezione dei moduli a lungo termine. Visualizza il prodotto →
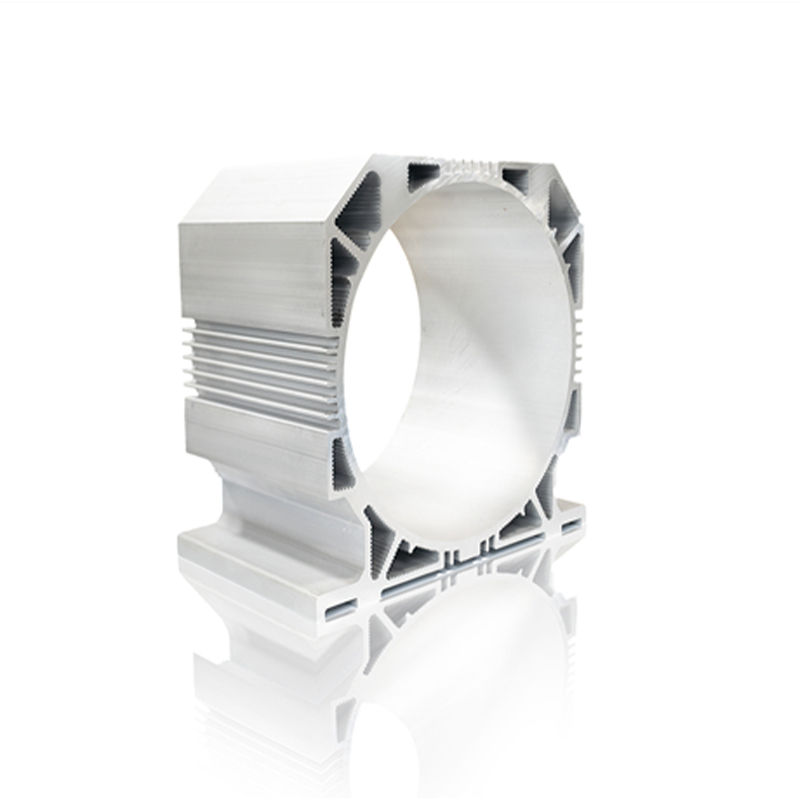
L’alleggerimento automobilistico è un’altra area importante. L'alluminio estruso aiuta a ridurre il peso del veicolo mantenendo le prestazioni in caso di incidente e l'integrità strutturale. I profili possono essere utilizzati per crash box, vassoi batteria, travi paraurti, travi soglia, alloggiamenti motore e altri componenti. Queste parti spesso richiedono tolleranze strette, leghe specializzate e lavorazioni approfondite come la lavorazione CNC e la saldatura ad attrito.
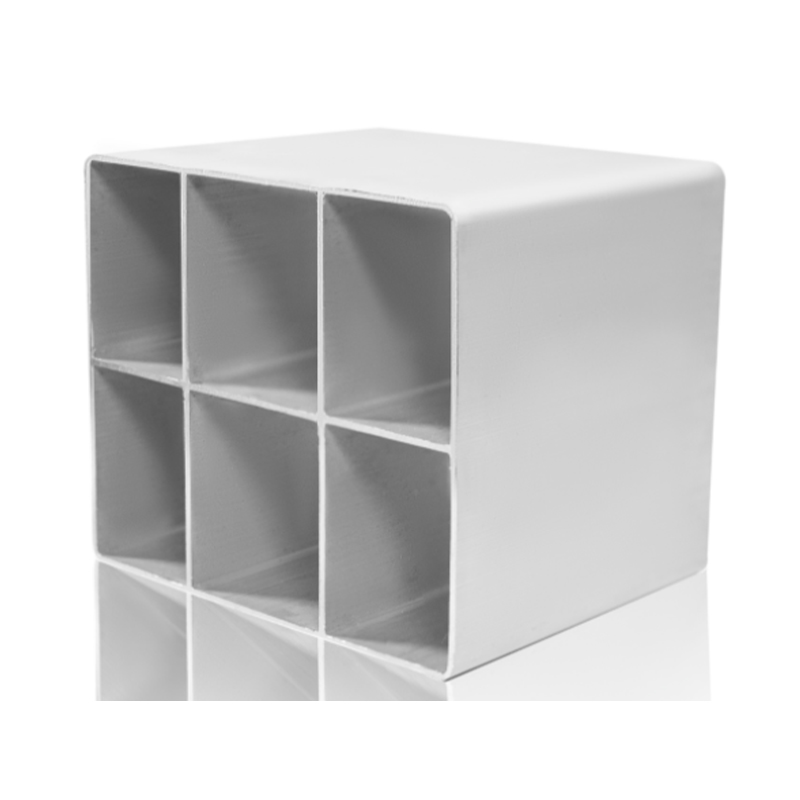 Profili in alluminio per crash box automobilistici per l'assorbimento dell'energia d'impatto Profili leggeri in alluminio estruso per crash box automobilistici, posizionati all'interno dell'alleggerimento del veicolo per aiutare ad assorbire l'energia d'impatto e supportare la sicurezza. Visualizza il prodotto →
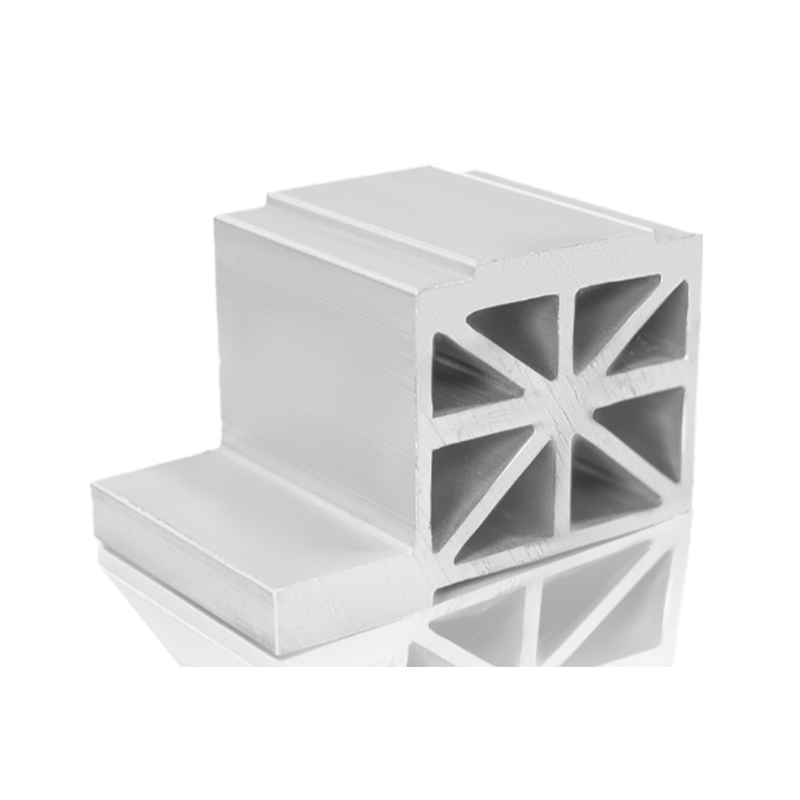 Profili in alluminio per portabatterie per veicoli a nuova energia Profili estrusi in alluminio leggeri e ad alta resistenza per vassoi batteria per veicoli a nuova energia, che offrono dissipazione del calore e supporto strutturale nei sistemi batteria. Visualizza il prodotto →
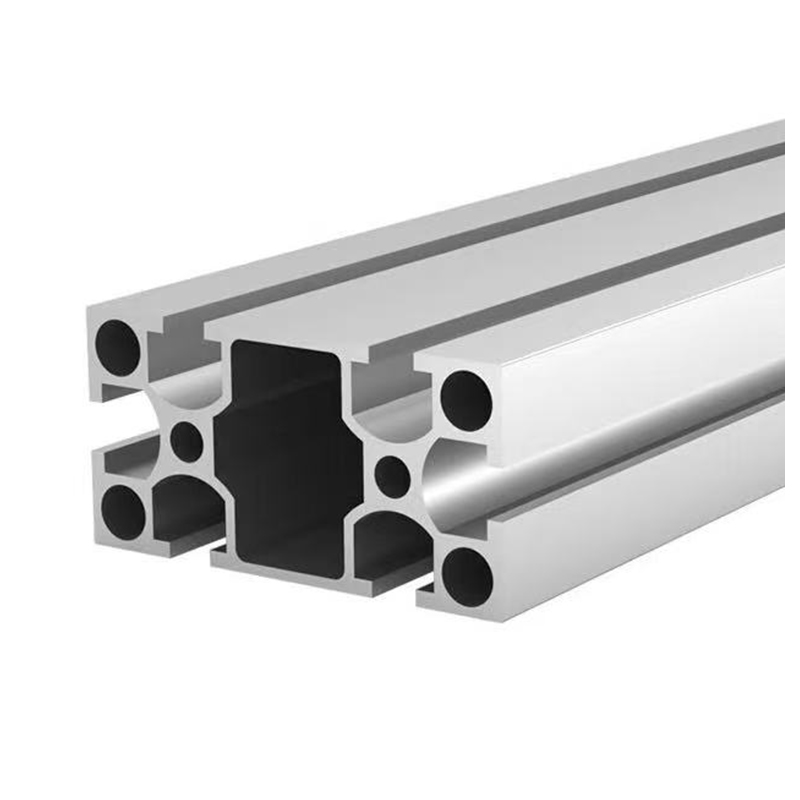
Anche l’estrusione industriale copre una vasta gamma. I telai delle catene di montaggio, le protezioni delle macchine, le postazioni di lavoro, i telai dei dispositivi medici e le strutture di automazione fanno tutti affidamento sui profili in alluminio perché sono modulari, facili da montare e resistenti alla corrosione. Per queste applicazioni, la consistenza dimensionale e una superficie pulita sono spesso importanti tanto quanto la resistenza grezza.
L'alluminio estruso offre una combinazione insolita di proprietà. È leggero ma sufficientemente resistente per applicazioni strutturali. Resiste alla corrosione perché sulla sua superficie si forma uno strato di ossido naturale. Conduce bene il calore e l'elettricità, il che lo rende utile per dissipatori di calore e quadri elettrici. Può essere riciclato più volte senza perdere le sue qualità fondamentali. Ancora più importante, può essere formato in sezioni trasversali complesse che sarebbero difficili o costose da produrre mediante la sola lavorazione o saldatura.
Questa libertà di progettazione è il motivo per cui gli ingegneri continuano a tornare all’estrusione. Un singolo stampo può produrre migliaia di profili identici con nervature, canali, porte per viti e caratteristiche di accoppiamento a scatto integrati. Il processo è efficiente su larga scala, ma sufficientemente flessibile per progetti personalizzati, cicli di produzione brevi e miglioramenti continui del prodotto.
Sapere come viene prodotto l’alluminio estruso è utile, ma è altrettanto importante scegliere il giusto partner produttivo. Un estrusore affidabile comprende la selezione della lega, la progettazione dello stampo, il controllo della pressa, il raffreddamento, l'invecchiamento, la finitura e l'ispezione della qualità. Questa conoscenza aiuta a prevenire costosi ritardi e garantisce che il profilo finale funzioni come previsto nella sua applicazione.
In Huilv produciamo profili in alluminio per l'architettura, il fotovoltaico, l'alleggerimento automobilistico e le attrezzature industriali. La nostra esperienza copre l'intero percorso dalla billetta al profilo finito, compresa la lavorazione approfondita e l'assemblaggio. Crediamo che una buona estrusione non consista semplicemente nel spingere il metallo attraverso una matrice. Si tratta di controllare ogni variabile e prestare attenzione a ciò di cui il cliente ha effettivamente bisogno.
Il processo dell'alluminio estruso inizia con una billetta riscaldata e una matrice lavorata con precisione, ma dipende da decine di piccole decisioni lungo il percorso. Temperatura, pressione, velocità, raffreddamento, allungamento, invecchiamento e finitura determinano il risultato finale. Quando questi passaggi vengono gestiti con cura, l’alluminio estruso diventa uno dei materiali più versatili e affidabili nella produzione moderna.
Che tu stia sviluppando un sistema di finestre, una soluzione di montaggio solare, un componente automobilistico o un telaio industriale, comprendere il processo ti aiuta a porre domande migliori e a fare scelte migliori. E se mai vuoi vedere come tutto va insieme, il team di Huilv è sempre felice di parlare di alluminio.
 +86-19156366875
 N. 1016, Baocheng Road, zona di sviluppo economico e tecnologico, città di Xuancheng, provincia di Anhui, Cina
Copyright© Anhui Huilong Group Huilv New Material Technology Co., Ltd. Tutti i diritti riservati
Produttori di profili in alluminio