Chiedi a cinque ingegneri cosa gli piace dell'alluminio 5052 e sentirai cinque risposte leggermente diverse: si piega senza rompersi, resiste alla nebbia salina, si salda in modo pulito e mantiene la sua resistenza quando una parte vibra per anni. Chiedi a quegli stessi ingegneri di citare i numeri e la conversazione rallenta, perché le proprietà dell'alluminio 5052 non sono un insieme fisso di cifre. Si muovono con la tempra, lo spessore e la forma del prodotto.
Questa guida raccoglie i valori che contano di più, spiega cosa significano in officina e mostra la posizione del 5052 rispetto alle leghe con cui i progettisti di solito lo confrontano. Che tu stia specificando un serbatoio del carburante, un pannello marino o un quadro elettrico, l'obiettivo è lo stesso: scegliere la lega e la forma che consentano alla parte di svolgere il suo lavoro senza sovraccaricarla.
5052 appartiene alla famiglia 5xxx, le leghe di alluminio-magnesio. Non è trattabile termicamente, il che significa che acquisisce resistenza attraverso la lavorazione a freddo piuttosto che attraverso il trattamento con soluzione e l'invecchiamento. Due elementi svolgono la maggior parte del lavoro: il magnesio, che aumenta la robustezza e la resistenza alla corrosione, e il cromo, che affina la struttura del grano e aiuta la lega a resistere alla tensocorrosione.
I limiti tipici della composizione della lega sono:
Poiché non può essere rinforzato mediante trattamento termico, il 5052 viene fornito negli stati O (ricotto) e H. In uno stato H come H32, H34, H36 o H38, il metallo viene incrudito mediante laminazione e quindi stabilizzato con un trattamento a bassa temperatura in modo che non continui a invecchiare sullo scaffale. La cifra dopo la H indica all'incirca quanto lavoro a freddo è stato effettuato, e quindi quanta forza guadagni e quanta duttilità rinunci.
La tabella seguente elenca i valori tipici della temperatura ambiente per il foglio 5052. Considerateli come un punto di partenza del progetto piuttosto che come una garanzia: spessori più pesanti, diverse forme di prodotto e normali variazioni da stabilimento a stabilimento spostano leggermente i numeri e il rapporto di prova certificato del vostro fornitore è sempre l'ultima parola.
| Temperamento | Resistenza alla trazione (MPa) | Carico di snervamento (MPa) | Allungamento (%) | Durezza (HB) |
|---|---|---|---|---|
| O (ricotto) | 195 | 90 | 25 | 47 |
| H32 | 228 | 193 | 12 | 60 |
| H34 | 262 | 214 | 10 | 68 |
| H36 | 276 | 241 | 8 | 73 |
| H38 | 290 | 255 | 7 | 77 |
Leggi la tabella come una curva di trade-off. Passando da O a H38 ottieni circa il 50% in più di resistenza alla trazione, ma l'allungamento scende da circa il 25% a circa il 7%, che è la differenza tra una parte che puoi modellare liberamente e una che devi modellare delicatamente. Il suo modulo di elasticità si mantiene vicino ai 70 GPa in ogni stato, quindi la rigidità non migliora con la lavorazione a freddo. I limiti di resistenza alla fatica pubblicati per la lastra H32 si aggirano intorno a 110-120 MPa a 5 x 10 ^ 8 cicli, che è uno dei motivi per cui 5052 si presenta in parti che vedono vibrazioni piuttosto che carico statico.
I valori fisici sono stabili attraverso le condizioni e di solito sono i primi numeri necessari per un calcolo del peso o termico:
Rispetto al 6061 con 2,70 g/cm³, il 5052 è leggermente più leggero, il che conta di più in un pannello di grandi dimensioni o in una lunga tiratura di lamiera che in una staffa piccola. La sua conduttività termica è inferiore a quella delle leghe per estrusione come la 6063, quindi laddove il trasferimento di calore è la funzione primaria, gli ingegneri spesso valutano attentamente le due cose. Anche così, il 5052 rimane un materiale comune per i nuclei di raffreddamento brasati e le piastre degli scambiatori di calore, perché combina una ragionevole conduttività con un'eccellente formabilità e resistenza alla corrosione umida.
5052 ha guadagnato gran parte della sua reputazione in luoghi umidi e salati. Nell'esposizione all'acqua di mare e alla nebbia salina generalmente surclassa il 6061 e resiste alla vaiolatura e alla tensocorrosione che accorciano la vita di altre leghe nel servizio marino. Ecco perché si ritrova negli scafi delle barche, nei serbatoi del carburante, nelle strutture dei pontoni e nell'attrezzatura dei porti.
È anche una delle leghe di alluminio più tolleranti da saldare. Sia TIG che MIG funzionano bene, con il riempitivo 5356 generalmente consigliato per il metallo base 5052 e la saldatura a resistenza è ampiamente utilizzata per gli assemblaggi di lamiere. L'unico avvertimento è la zona interessata dal calore: la saldatura ammorbidisce il metallo accanto al giunto, quindi sui recipienti a pressione e sulle parti portanti è meglio consentire una resistenza ridotta localmente piuttosto che presumere che le figure del metallo madre tengano ovunque. L'anodizzazione è un altro punto su cui vale la pena pianificare. Il 5052 viene anodizzato in modo affidabile, ma la finitura di solito risulta un po' più opaca e leggermente più grigia rispetto al rivestimento brillante e trasparente associato al 6061 o 6063, motivo per cui le finiture decorative spesso seguono una strada diversa.
No, e questo è uno degli equivoci più comuni riguardo la lega. A differenza del 6061 o 6063, il 5052 non può essere rafforzato mediante trattamento con soluzione e invecchiamento. Scaldatelo e diventerà più morbido, non più duro. Ne conseguono tre conseguenze pratiche.
I progettisti raramente guardano al 5052 isolatamente. Il confronto di solito si riduce a 6061, la lega trattabile termicamente per uso generale, e 6063, lo standard di estrusione.
| Lega e tempra | Trattabile termicamente | Resistenza alla trazione tipica (MPa) | Densità (g/cm³) | Resistenza alla corrosione marina | Lavorabilità | Formatura o estrusione |
|---|---|---|---|---|---|---|
| 5052-H32 | No | 228 | 2.68 | Eccellente | Giusto | Eccellente forming |
| 6061-T6 | Sì | 310 | 2.70 | Bene | Bene | Giusto forming |
| 6063-T6 | Sì | 241 | 2.70 | Bene | Bene | Eccellente extruding |
Il 6061-T6 è più resistente e si lavora in modo molto più pulito, ma è più difficile da piegare e perde più resistenza nella zona interessata dal calore dopo la saldatura. 6063-T6 si estrude in forme complesse con una finitura superficiale fine, motivo per cui domina i profili architettonici e strutturali. 5052 vince quando la parte è formata, saldata ed esposta all'umidità e quando è gradita una lamiera leggermente più leggera.
La gestione degli incidenti dimostra quanto velocemente una decisione possa abbandonare del tutto il mondo della lamiera. Le crash box e le travi paraurti ad assorbimento di energia sono quasi sempre estruse da leghe 6xxx o 7xxx, perché l'estrusione fornisce al progettista lo spessore della parete, le nervature interne e il comportamento di collasso prevedibile richiesti dall'applicazione. Il foglio 5052 non ha alcun ruolo reale lì.
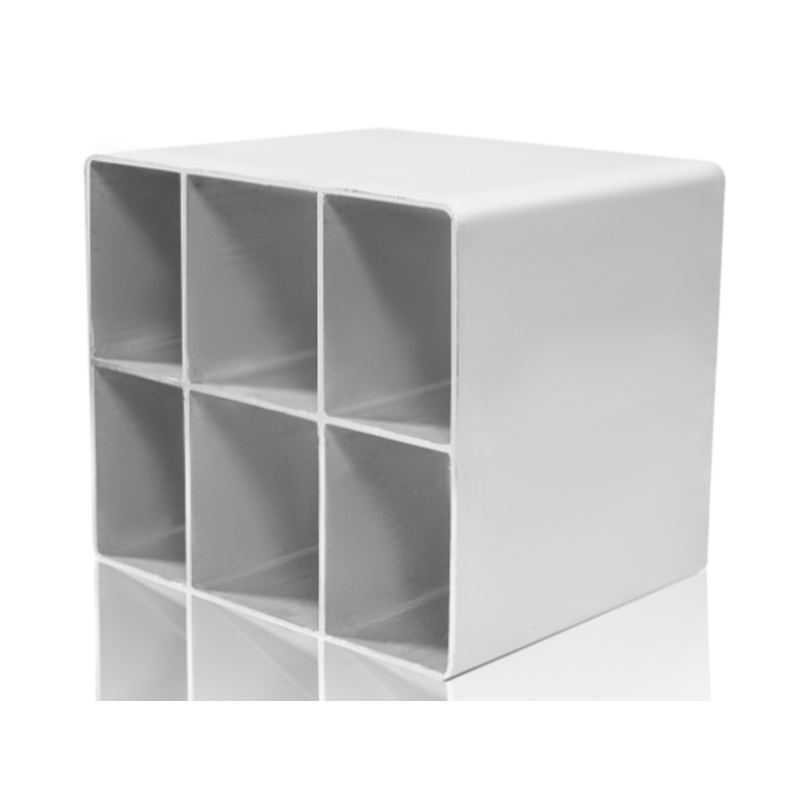 Profili in alluminio per crash box automobilistici per l'assorbimento dell'energia d'impatto Profili estrusi in lega 6xxx/7xxx per la protezione dagli urti anteriori e posteriori del veicolo, che offrono un leggero assorbimento di energia attraverso una deformazione controllata. Visualizza il prodotto →
L'elenco delle applicazioni è lungo, ma si concentra attorno ad alcuni temi: parti stampate che vivono all'aperto, assemblaggi saldati che devono contenere liquidi e componenti che subiscono vibrazioni. Gli usi tipici includono serbatoi e tubazioni del carburante, scafi marini e componenti di coperta, recipienti a pressione e stoccaggio di prodotti chimici, nuclei di scambiatori di calore, pannelli della carrozzeria di camion, rimorchi e camper, segnaletica e rivestimenti architettonici, involucri elettrici e di elettrodomestici, rivetti e dispositivi di fissaggio.
I veicoli elettrici hanno aggiunto un nuovo capitolo. I coperchi dell'involucro della batteria, le piastre fredde e le protezioni del sottoscocca sono spesso specificati nella scheda 5052 perché si forma bene, conduce ragionevolmente il calore e resiste alla corrosione del sale stradale. Il vassoio strutturale sottostante è una storia diversa: di solito è un profilo estruso, dove lo spessore della parete e le caratteristiche integrate possono essere controllate lungo la lunghezza della parte. Abbiamo trattato questa divisione in modo più dettagliato nella nostra guida a Strutture in alluminio per veicoli elettrici e parti di veicoli leggeri , ed è un utile promemoria del fatto che lastra ed estrusione spesso risolvono due metà dello stesso problema di progettazione.
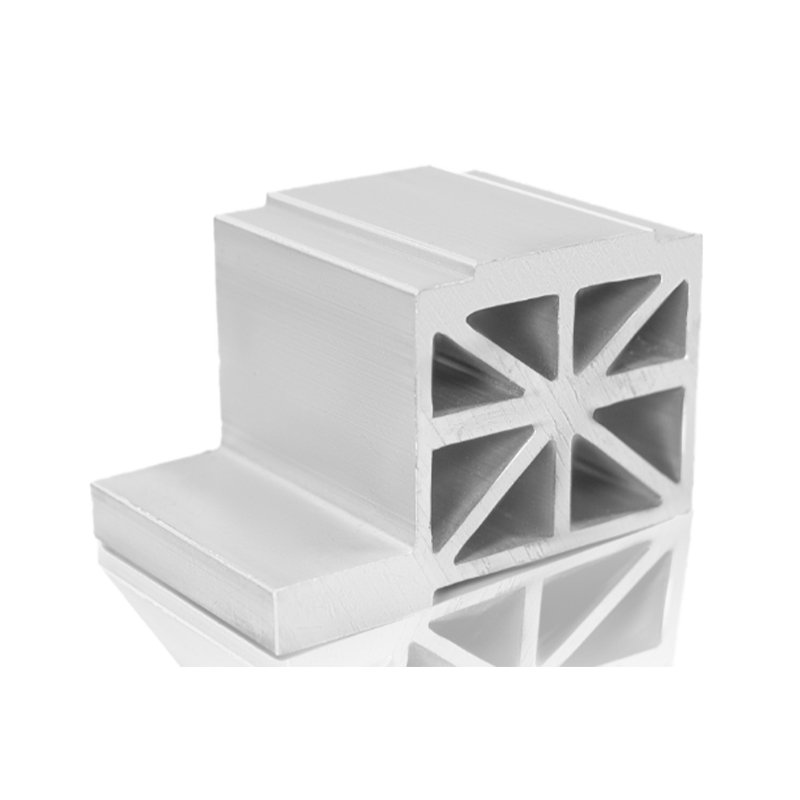 Profili in alluminio per portabatterie per veicoli a nuova energia Profili estrusi ad alta resistenza per vassoi batteria di veicoli a nuova energia, che forniscono supporto strutturale e dissipazione del calore, supportando al contempo obiettivi di sicurezza e autonomia. Visualizza il prodotto →
Formare è il luogo in cui 5052 si sente a casa. La lastra H32 subirà una piega stretta, comunemente nell'intervallo da una a due volte lo spessore del materiale, mentre la lastra 6061-T6 tende a rompersi se la si spinge. È possibile l'imbutitura profonda, ma la lega si indurisce rapidamente, quindi pianificare ricotture tra operazioni impegnative.
La lavorazione meccanica è il lato più debole del carattere della lega. È valutato solo discreto, con trucioli morbidi e gommosi e una tendenza a trascinarsi sull'utensile, il che significa velocità di taglio inferiori, spigoli vivi e spoglia generosa rispetto al 6061. Le finiture anodizzate sono anche meno brillanti rispetto alle leghe 6xxx. Se un progetto necessita di un telaio rigido anziché di un pannello formato, i profili estrusi tagliano in modo più pulito e si assemblano più velocemente delle lamiere saldate, motivo per cui i sistemi con scanalature a T sono così comuni nell'automazione e nella costruzione di apparecchiature.
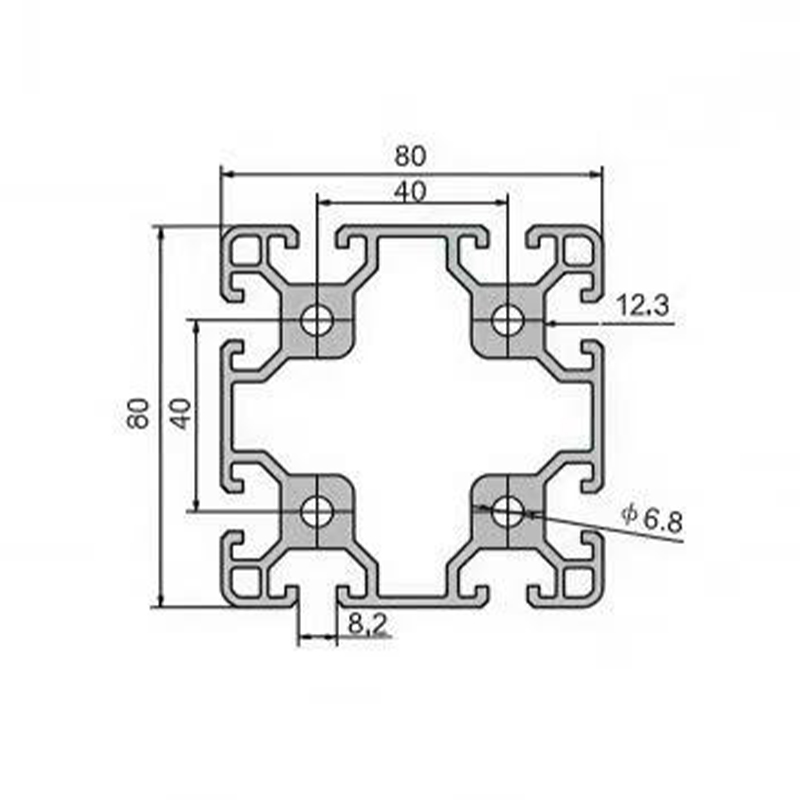 Linea di assemblaggio modulare Profili in alluminio per l'automazione industriale Profili estrusi riutilizzabili per linee di assemblaggio, banchi da lavoro e telai di automazione, che supportano un rapido montaggio, regolazione ed espansione con elevata capacità di carico. Visualizza il prodotto →
Se la parte è piatta, sagomata, saldata ed esposta all'umidità, la lamiera 5052 è solitamente la risposta giusta e H32 è lo stato iniziale sensato. Se la parte è lunga con una sezione trasversale costante, necessita di rigidità, lavorazione con tolleranze strette o finitura anodizzata brillante, un profilo estruso 6xxx sarà quasi sempre più veloce ed economico da produrre.
In qualità di produttori che operano nel settore dei profili in alluminio per l'edilizia, il fotovoltaico e l'industria, dedichiamo molto tempo a questa seconda categoria, comprese le parti leggere per autoveicoli in cui l'estrusione fa ciò che la lamiera non può fare. Se si valuta un design da 5052 fogli rispetto a uno estruso, vale la pena effettuare il confronto in anticipo, mentre la geometria è ancora flessibile. Puoi vedere la gamma di parti che produciamo nel ns profili in alluminio leggero per il settore automobilistico linea e saremo felici di discutere quale percorso si adatta alla tua parte.
 +86-19156366875
 N. 1016, Baocheng Road, zona di sviluppo economico e tecnologico, città di Xuancheng, provincia di Anhui, Cina
Copyright© Anhui Huilong Group Huilv New Material Technology Co., Ltd. Tutti i diritti riservati
Produttori di profili in alluminio